

预制混凝土钢模板是生产机器,不是临时模具。采用3–6毫米厚Q235碳钢板、全焊接筋板及±0.5毫米公差,标准设计可实现60–100次周转,重型设计可达120次以上。本文根据您的浇筑速率和产量,说明如何选择面板厚度、加劲肋间距和焊接质量。
核心权衡是面板厚度与成本。3毫米面板便宜,但在振动下会变形;6毫米面板抗变形,但增加重量和成本。对于大多数预制构件,4–5毫米面板配50×50×5毫米角钢加劲肋,间距300–400毫米为最优。浇筑速率决定加劲肋间距:2米/小时需300毫米间距,而0.5米/小时允许400毫米间距。
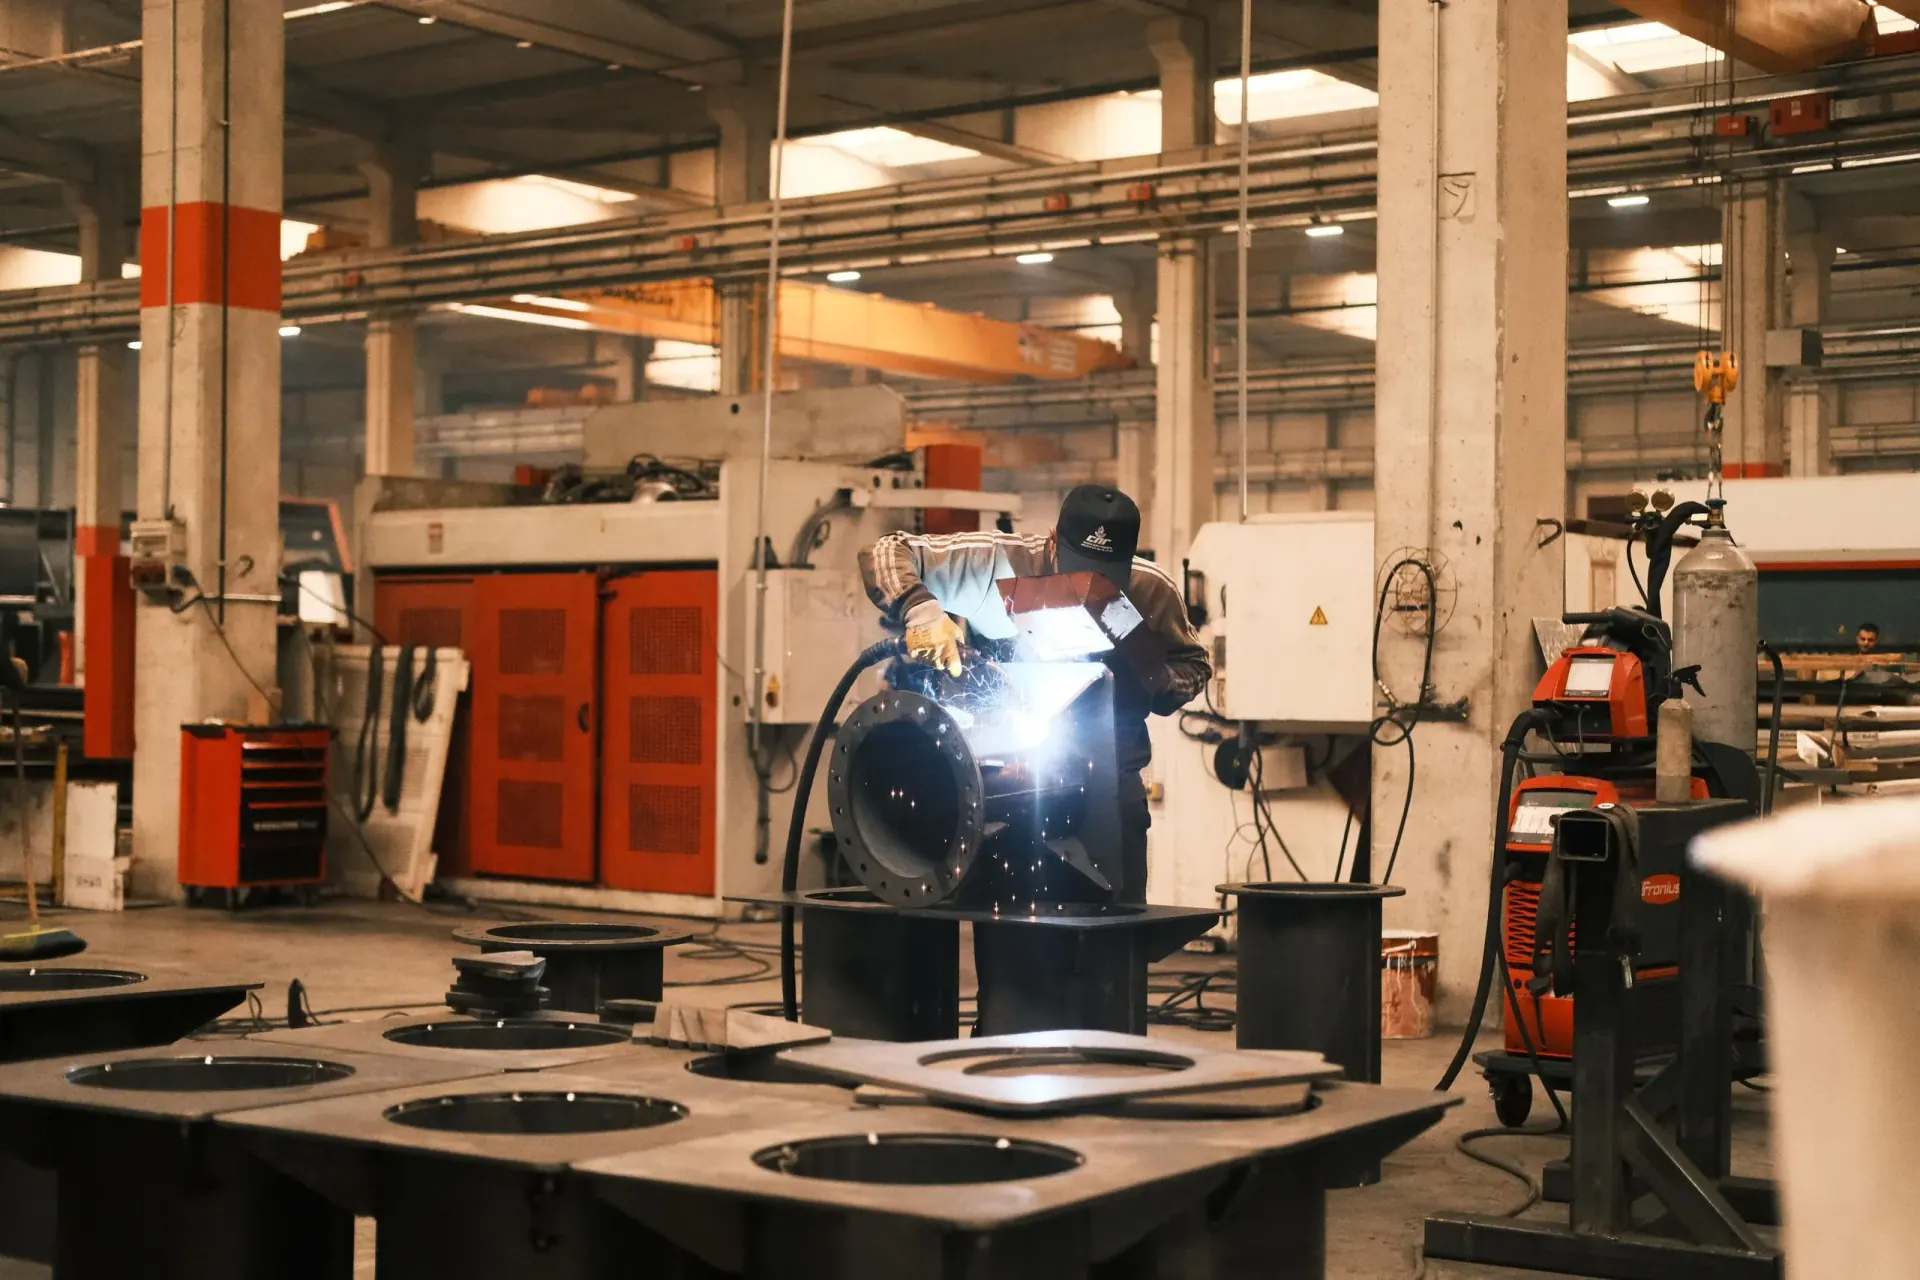
焊接质量和胎具组装至关重要。需关注连续4–5毫米角焊缝、胎具固定对角线偏差在±1毫米内,以及M12 8.8级螺栓扭矩80–100牛米。拆模顺序也很重要:使用顶丝将侧板分离5–10毫米,切勿使用锤子。不当拆模可在三个月内损坏价值8000美元的模具。
单次周转成本是唯一重要的比较指标。钢模具价格1200–2500美元,周转80次,单次浇筑成本15–31美元;木模具价格400–600美元,周转10–15次,单次浇筑成本27–60美元。若年浇筑量超过20次,钢模具更优。现货交期7–10个工作日,定制15–25个工作日。无起订量,30% T/T定金,天津港FOB。