

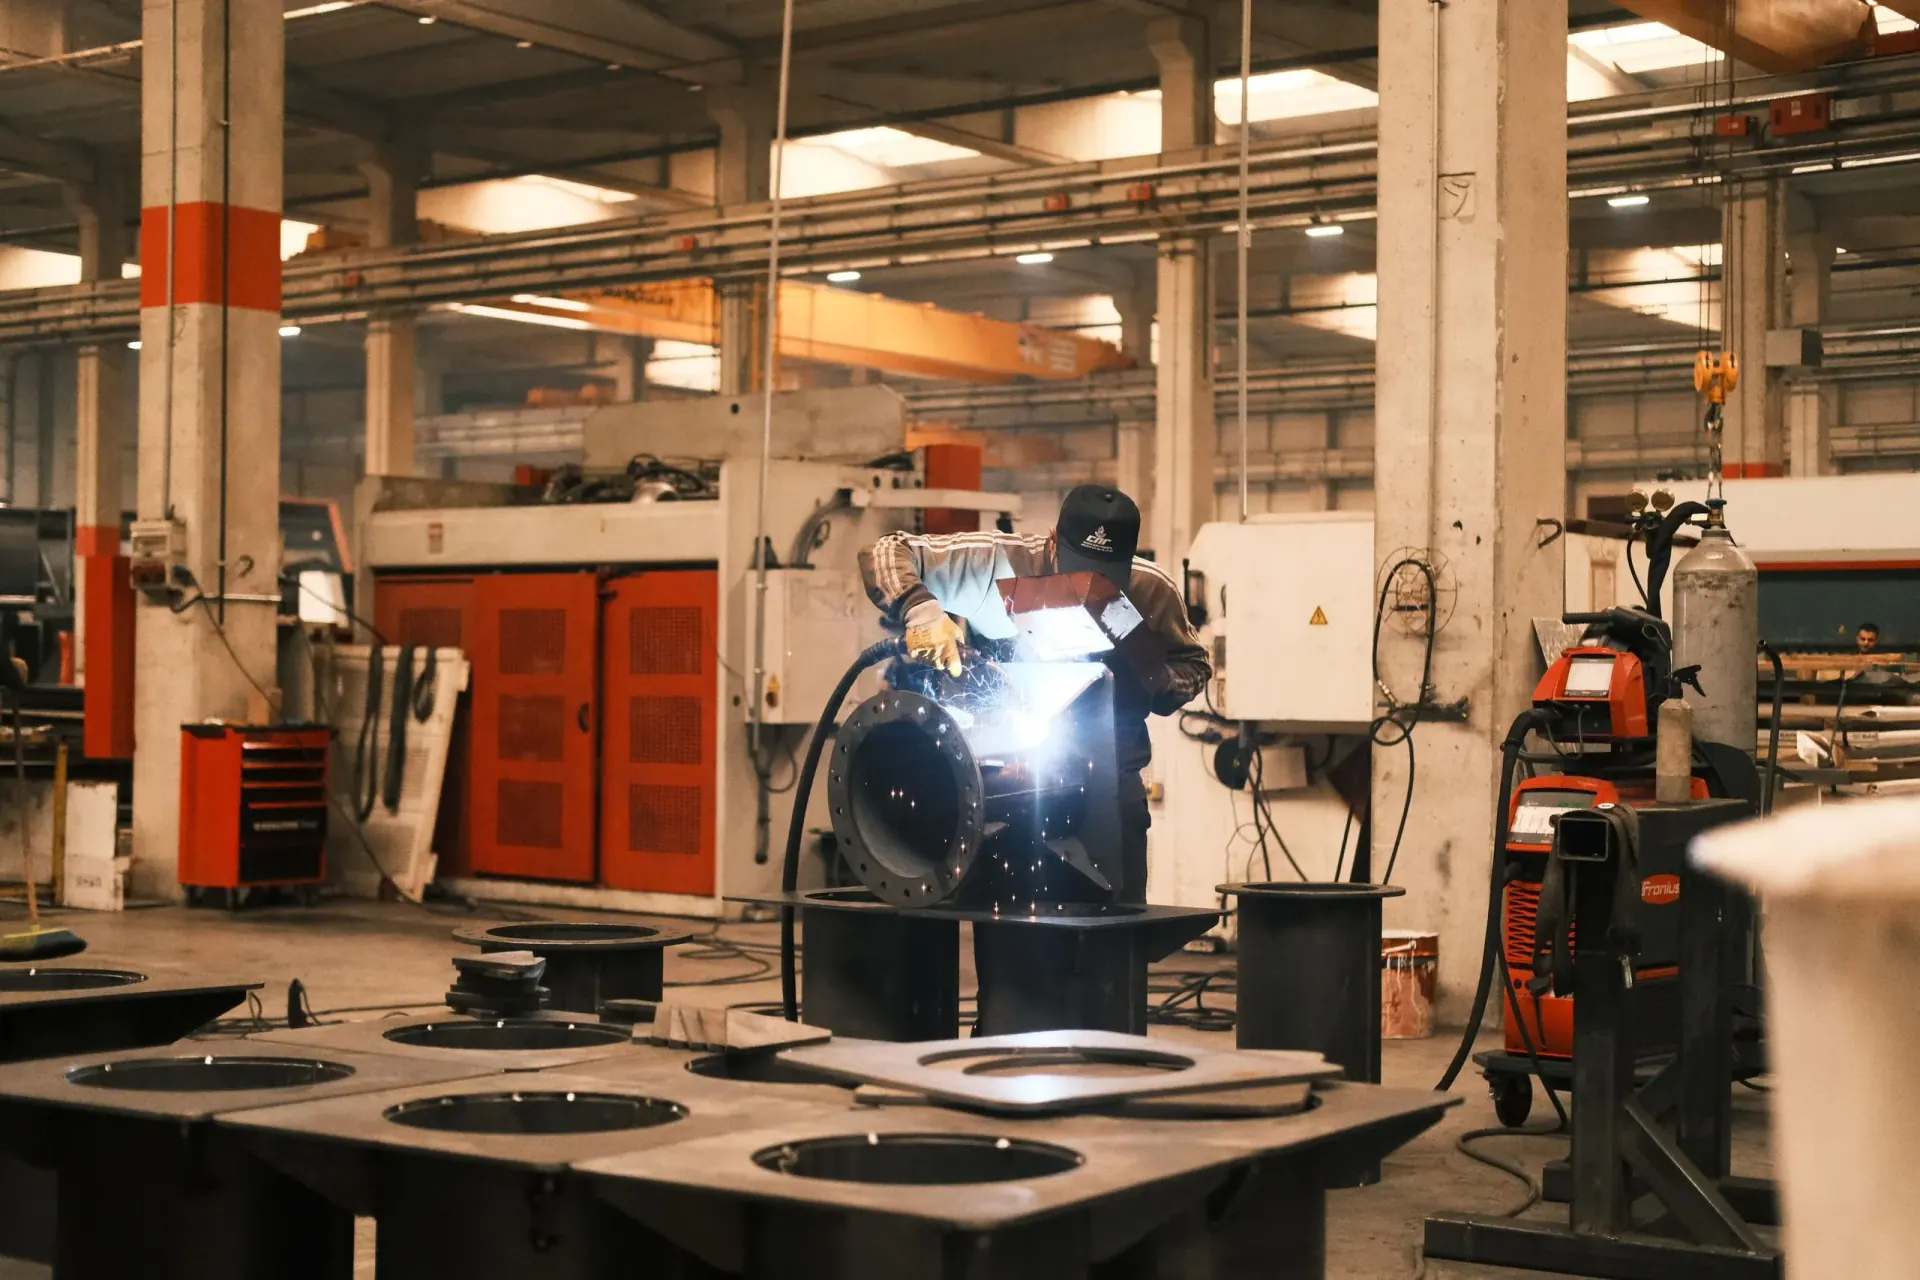
预制混凝土钢模板必须在反复浇筑中保持±0.5毫米公差。控制变形的是焊接夹具,而不仅仅是面板厚度。询问供应商如何管理加强筋焊接时的角变形。在刚性夹具上使用3毫米面板,性能可能优于自由焊接的6毫米面板。本指南阐述决定模具能承受60次还是120次周转的车间侧标准。
面板厚度和加强筋设计决定浇筑速率和周转次数。3毫米面板配300毫米间距加强筋,可承受1.5米/小时浇筑和60–80次周转。5毫米面板配250毫米间距加强筋,可承受3米/小时和120次以上周转。较重的模具成本高25–35%,但将每次浇筑成本从约12美元降至7美元。然而,起重机 capacity 可能限制您只能选择较轻的设计。
拆模顺序和螺栓扭矩是隐藏的成本驱动因素。锥形销和楔形螺栓比标准螺栓每次拆模节省15分钟。100次周转下来,就是25小时的人工。M16螺栓需要80–100牛米扭矩。20次周转后,螺栓孔可能椭圆化0.3–0.5毫米。维护——清洁、脱模剂、扭矩检查——对于达到100次以上循环至关重要。
钢模板并非总是正确选择。周转次数少于25–30次时,胶合板模具更经济。钢模具成本为2,800–4,500美元,定制订单需要15–25个工作日。库存模具7–10天发货。无最低起订量。付款方式为30%定金,余款凭提单支付。单据包括商业发票、装箱单、材质证明、原产地证和FORM E。Q235钢为标准材质。